


めっき/アルマイト クラックの原因とは?皮膜に割れが生じるメカニズムと解析事例


めっき皮膜にクラック(割れ)が入る原因は、めっき処理の条件だけとは限りません。
めっき・アルマイトの処理後に、
- 外観検査で皮膜のひび割れが見つかった
- 加工・プレス後にめっきが割れた
- 使用中に皮膜が亀裂し、そこから腐食が進行した
- 硬質アルマイトにクラックが発生した
といったトラブルが発生することがあります。
クラックは皮膜の耐食性・耐摩耗性・絶縁性などの機能を損なうだけでなく、製品の寿命や安全性に影響する場合もあります。
しかし、クラックの原因を「めっき処理の条件」に限定してしまうと、適切な対策につながらないことがあります。
原因としては、皮膜の内部応力、素材の変形、後加工、熱応力、製品形状、素材の状態、水素脆性など、複数の要因が考えられます。
本記事では、めっき・アルマイト皮膜にクラックが生じる主な原因と、クラックの発生状況から原因を絞り込む解析方法について解説します。
めっき/アルマイト クラックが発生する主な原因
1. 皮膜の内部応力
めっき皮膜は、析出する過程で内部応力を持つことがあります。
特に皮膜内部に大きな引張応力が残っている場合、応力が皮膜の強度を上回ることでクラックが発生することがあります。
内部応力には、次のような要因が影響します。
- めっきの種類・皮膜構造
- めっき浴の組成や添加剤
- 電流密度
- めっき液の温度
- 膜厚
例えば硬質クロムめっきでは、硬く耐摩耗性に優れる一方、皮膜に多数の微細なクラックが生じることがあります。
そのため、「硬質クロムめっき後にクラックが増えた」「膜厚を変更したら割れが目立つようになった」といった場合には、皮膜の状態やめっき条件を確認する必要があります。
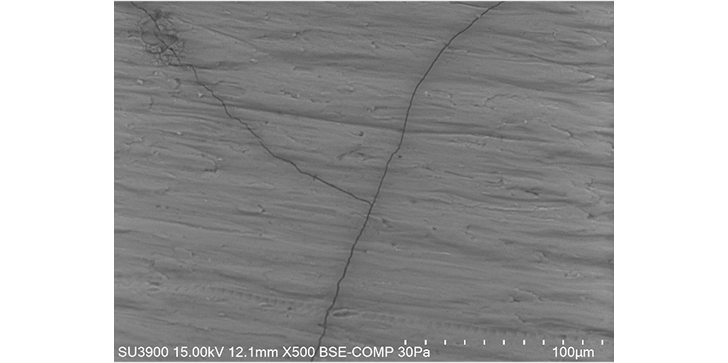
クラックの形態や分布をSEM(走査電子顕微鏡)などで観察することで、皮膜にどのようなクラックが生じているのかを確認し、原因を絞り込むことができます。
クラック解析を依頼する
2. 素材の変形・加工によるクラック
めっき後に曲げ・プレス・絞りなどの加工を行う場合、素材の変形に皮膜が追従できず、クラックが発生することがあります。
めっき皮膜は素材そのものとは異なる機械的性質を持つため、素材が大きく変形すると、皮膜に大きなひずみが加わります。
特に注意が必要なのが、次のようなケースです。
- めっき後に大きな曲げ加工を行う
- 硬質クロムめっき後に絞り加工を行う
- めっき後にプレス加工を行う
- 皮膜の伸びよりも大きな変形が加わる
「めっき直後には問題がなかったのに、加工後にクラックが発生した」という場合は、後加工による皮膜の変形を疑う必要があります。
この場合、めっき条件だけを変更しても改善しないことがあります。加工前後の状態を比較し、クラックの発生位置と加工による変形位置を確認することが重要です。
3. 熱応力によるクラック
温度変化やめっき後の熱処理によって、皮膜にクラックが発生する場合もあります。
素材と皮膜では熱膨張係数が異なるため、加熱・冷却によってそれぞれの伸縮量に差が生じます。
この差によって皮膜や界面に応力が発生し、条件によってはクラックや密着性低下につながることがあります。
特に、高温環境で使用される部品や、めっき後に熱処理を行う部品では、使用温度や熱履歴を含めて検討する必要があります。
4. 製品形状による応力集中
クラックが製品の特定部位に集中している場合、製品形状が原因の一つとなっている可能性があります。
例えば、
- 角部
- Rの小さい部分
- 薄肉部
- 穴や切欠き周辺
- 形状が急激に変化する部分
などでは、加工時や使用時に応力が集中しやすくなります。
また、めっき処理では形状によって電流分布や皮膜の付き方が変化するため、角部などで局所的に皮膜状態が変化することもあります。
「特定の部位にだけクラックが入る」「ロットが変わっても同じ場所にクラックが発生する」という場合は、製品形状や加工条件との関係を確認することが重要です。
形状に起因する問題であれば、めっき条件の変更だけでは十分な改善が得られず、Rの変更や肉厚の見直しなど、設計・加工側の対策が必要になる場合があります。
形状起因のクラック解析を依頼する
5. 水素脆性による割れ
高強度鋼などにめっきを行う場合には、水素脆性にも注意が必要です。
めっき工程では、素材に水素が吸収されることがあり、素材の強度や応力状態などの条件によっては、水素脆性による遅れ破壊につながる場合があります。
特に高強度の鋼材ではリスクが高くなるため、材料の強度区分やめっき工程を考慮し、必要に応じてめっき後の脱水素処理など、適切な対策を行う必要があります。
水素脆性による割れは、めっき直後の外観検査では確認できず、時間が経過してから発生する場合があります。
そのため、「めっき直後は問題がなかったが、出荷後や組立後に割れが発生した」というケースでは、水素脆性を含めて原因を検討する必要があります。
6. アルマイト皮膜のクラック
アルマイト皮膜は、素材表面に形成された酸化皮膜であり、めっき皮膜とは異なる性質を持ちます。
特に硬質アルマイトでは、膜厚や処理条件、素材の状態、後加工などによってクラックが発生することがあります。
例えば、次のような条件には注意が必要です。
- 硬質アルマイトで膜厚が厚い
- 加工による素材の残留応力が大きい
- アルマイト処理後に曲げ・絞り加工を行う
- 角部や形状変化の大きい部分がある
アルマイト処理後に加工を行う場合、形成された皮膜が素材の変形に追従できず、クラックが発生することがあります。
また、加工によって素材に残留応力が生じている場合には、その影響についても確認が必要です。
7. クラックの原因を調べるには?
クラックの原因を特定するうえでは、「どのような形で割れているか」と「どこに発生しているか」が重要な手がかりになります。
| クラックの特徴 | 考えられる要因 |
|---|---|
| 皮膜全体に多数のクラックが発生 | 皮膜の内部応力、皮膜構造、処理条件など |
| 特定部位に集中して発生 | 製品形状、加工、局所的な応力など |
| 加工方向に沿って発生 | 曲げ・プレスなどの後加工 |
| 熱処理・温度変化後に発生 | 熱応力、素材と皮膜の熱膨張差など |
| めっき後、時間が経過してから素材側が破断 | 水素脆性など |
| 皮膜と素材の界面付近に異常がある | 密着性、界面状態、熱応力など |
ただし、クラックの外観だけで原因を断定することはできません。
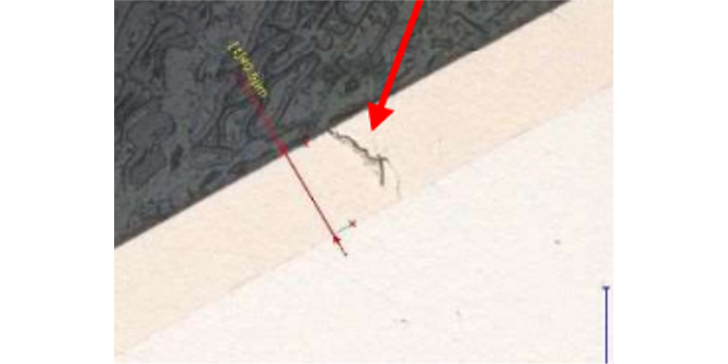
原因を絞り込むためには、発生状況や工程情報とあわせて、SEMによる表面・断面観察、必要に応じたEDXによる元素分析などを行います。
例えば、クラックを断面から観察することで、
- クラックが皮膜内部までどのように進展しているか
- 皮膜と素材の界面に異常があるか
- 皮膜の厚さや構造に問題がないか
- クラックが素材側まで進展しているか
などを確認できます。
また、クラックの発生位置や方向、加工履歴、めっき条件などを組み合わせて評価することで、処理条件・素材・加工・形状・使用環境のどこに原因があるのかを段階的に絞り込むことができます。
黒坂鍍金工業所にご相談ください
皮膜の内部応力、素材、加工、製品形状、熱履歴、使用環境など、複数の要因から原因を切り分けることが再発防止の第一歩です。
「クラックが発生したが、原因がわからない」
「めっき工程に問題があるのか判断できない」
「設計変更や加工条件の見直しが必要なのか知りたい」
このような場合は、現物をお送りください。
黒坂鍍金工業所では、SEM観察や断面解析、必要に応じた元素分析などを組み合わせ、クラックの発生状態を確認します。クラック品・不合格品は、そのままお送りいただいて構いません。必要な加工・切断についても当社で対応します。
また、他社で加工・表面処理された製品の解析についてもご相談いただけます。めっきクラックの原因がわからない場合は、まず現物の状態を確認することをおすすめします。
投稿者

 NEWS&SNS一覧に戻る